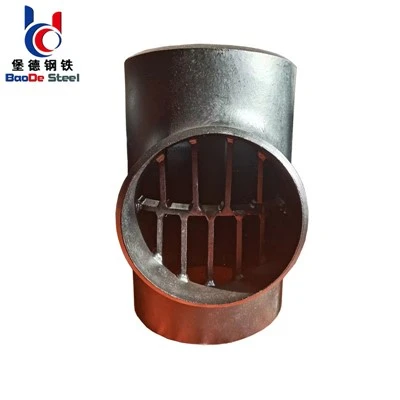
ASTM A105 Socket Weld Tees yra kaltinės anglinio plieno jungiamosios detalės, sukurtos atšakyti arba sujungti skysčio srautą mažose -skylėse, aukšto slėgio{2}} vamzdynų sistemose. Sukurtas saugiam vamzdžio-prie-sujungimui, vamzdis įkišamas į apdirbtą lizdo angą prieš suvirinant išorinį kraštą.
Šios jungiamosios detalės yra pagamintos ir išbandytos pagal ASME B16.11 reikalavimus, aptarnaujančios svarbiausius sektorius, tokius kaip nafta ir dujos, naftos chemijos perdirbimas, energijos gamyba ir pramoninis skysčių perdavimas, kur svarbiausias jungties vientisumas ir mechaninis stiprumas.
Techninės specifikacijos ir matmenų standartai
|
Parametras |
Specifikacijos detalė |
|
Produkto aprašymas |
Kaltinio anglinio plieno lizdo suvirinimo trišakis (galimos vienodos ir redukuojančios konfigūracijos) |
|
Medžiagos klasė |
ASTM A105 / A105N kaltinis anglinis plienas |
|
Dizaino standartas |
ASME B16.11 |
|
Slėgio reitingai |
3000 klasė, 6000 klasė, 9000 klasė |
|
Dydžių diapazonas |
NPS nuo 1/8 colio iki 4 colių (DN6 iki DN100) |
|
Baigti ryšį |
Kištukinis suvirinimas (SW), atitinkantis ASME B16.11 lizdo gylio ir angų tolerancijas |
|
Gamybos procesas |
Uždaras{0}}kalimas, po kurio atliekamas tikslus CNC apdirbimas |
|
Terminis apdorojimas |
Normalizuojama arba gesinama ir grūdinama, kaip reikalaujama pagal specifikaciją |
|
Patikra ir bandymai |
Vizualus, matmenų, PMI ir mechaninis bandymas pagal projekto specifikacijas |
|
Dokumentacija |
Medžiagos bandymo ataskaita (MTR / MTC) į EN 10204 3.1 |
Tipiški pramoniniai pritaikymai
ASTM A105 Socket Weld Tees naudojami įrenginiuose, kuriuose tvarkomi aukšto slėgio skysčiai, dujos ir garai:
Naftos perdirbimo ir naftos chemijos gamyklos proceso vamzdynai
Naftos ir dujų gavybos ir suspaudimo stotys
Aukšto{0}}slėgio garo ir kondensato vamzdynai
Pagalbinės elektros energijos gamybos sistemos
Slidinamieji{0}}pramoniniai skysčių valdymo moduliai
Cheminių medžiagų dozavimas ir aukšto{0}slėgio įpurškimo slydimai
Medžiagos vientisumas: ASTM A105 / A105N kaltas plienas
Medžiagų atitiktis yra pagrindinis slėgio{0}}komponentų, kurių sudėtyje yra, kontrolės taškas. ASTM A105 yra anglinio plieno kalimo specifikacija, skirta naudoti aplinkos ir aukštesnės temperatūros slėgio sistemose.
Cheminės sudėties kontrolė:Griežtas anglies, mangano, fosforo, sieros, silicio ir likusių elementų (chromo, nikelio, molibdeno, vario) reguliavimas, siekiant užtikrinti optimalų suvirinamumą ir atsparumą tempimui.
Mechaninės savybės:Patikrinta atliekant tempimo bandymus (takumo stiprumas, pailgėjimas, ploto sumažinimas) ir Brinelio kietumo bandymais.
Šilumos skaičiaus atsekamumas:Nuolatinis mažo{0}}įtempimo štampavimas arba elektrocheminis žymėjimas ant kiekvieno jungiamosios detalės korpuso, užtikrinantis visišką šilumos atsekimą nuo neapdoroto plieno ruošinio iki galutinio apdirbto gaminio.
Normalizuota būklė:Galima naudoti normalizuotomis arba termiškai{0}}apdorotomis sąlygomis, kad būtų sumažintas vidinis kalimo įtempis ir stabilizuota grūdelių struktūra cikliniam aptarnavimui.
Slėgio klasės ir matmenų parametrai
ASTM A105 suvirinimo trišakiai yra žymimi pagal slėgio{1}}temperatūros vertes, kurios atitinka atitinkamą vamzdžių grafiką projektuojant sistemą.
3000 klasė
Standartinis pasirinkimas bendroms pramoninėms mažo gręžinio{0}}naudojimo ir proceso linijoms.
6000 klasė
Sukurta siekiant didesnio darbinio slėgio, pasižymi didesniu sienelės storiu ir gilesnėmis lizdų angomis.
9000 klasė
Numatyta sunkioms aukšto {0}slėgio aptarnavimo aplinkoms pagal ASME B16.11 matmenų ribas.
Gamybos procesas ir kokybės kontrolė
Tiksli gamyba tiesiogiai veikia įrengimo efektyvumą ir suvirinimo vientisumą. Mūsų gamybos darbo eiga pašalina vidinius defektus taikant griežtą veiklos kontrolę:
Žaliavos patikrinimas:Įeinančių anglinio plieno apvalių strypų spektrocheminė analizė ir ultragarsinis bandymas.
Karštas kalimas:Uždaras{0}}kalimas kontroliuojamoje temperatūroje, kad būtų užtikrintas tinkamas grūdelių srautas ir pašalintas vidinis poringumas.
Grubus apdirbimas:Kalimo apnašų pašalinimas ir pradinis atšakų ir bėgių išvadų profiliavimas.
Tikslus CNC apdirbimas:Griežtas-tolerancijos pjovimas angų angų skersmenims, gyliui ir 90 laipsnių šakų išlygiavimui, kad būtų laikomasi ASME B16.11 geometrijos apribojimų.
Matmenų ir lizdo patikrinimas:Kalibruotų skylių matuoklių, mikrometrų ir optinių lygintuvų naudojimas lizdo gyliui ir kvadratui patikrinti.
Paviršiaus apsauga:Srautinis pūtimas, po kurio dengiama anti-rūdžių alyva arba projekto-nurodyta apsauginė danga.
Svarbios montavimo ir suvirinimo gairės
Siekdamos išvengti{0}}įrengimo vietoje klaidų ir neatitikimų, inžinierių komandos turėtų laikytis standartizuotų suvirinimo siūlių montavimo praktikos:
Išsiplėtimo tarpo valdymas:ASME B31.3 reikalauja, kad vamzdis būtų įkištas į lizdą, kol jis liestųsi su dugnu, o tada prieš suvirinimą ištrauktas maždaug 1,6 mm (1/16 colio). Šis tarpas apsaugo nuo šiluminio įtempimo įtrūkimų suvirinimo proceso metu.
Filė suvirinimo vientisumas:Išorinė suvirinimo siūlė turi būti pakankamo storio, visiškai uždengdama lizdo kraštą, neįpjaunant vamzdžio sienelės.
Tinkamumo{0}}patikra:Prieš suvirinant turi būti patikrintas lizdo angos skersmuo ir kvadratiškumas, kad būtų užtikrintas sklandus vamzdžio įkišimas be priverstinio išlyginimo.
Pakuotės ir logistikos apsauga
Vykdant tarptautinį gabenimą, suklastotos detalės reikalauja griežtų apsaugos priemonių, kad būtų išvengta tranzito pažeidimų ir atmosferinės korozijos:
Pabaigos apsauga
Lizdų galai apsaugoti plastikiniais dangteliais arba kištukais, kad būtų išvengta mechaninių apdirbtos angos pažeidimų transportavimo metu.
Paviršiaus dengimas
Padengtas anti-rūdžių alyva arba supakuotas su sausikliais drėgmės-barjeriniuose maišeliuose, skirtuose transportuoti į užsienį.
Pakuotės forma
Saugiai supakuota į tvirtas eksporto{0}}faneros dėžes arba sunkias{1}}medines padėklas, aiškiai paženklintas dydžiu, slėgio klase, šilumos skaičiumi ir kiekiu.
Viskas, ką reikia žinoti
K: Kokia yra suvirinimo trišakio paskirtis, palyginti su sandūrinio suvirinimo trišakiu?
A: Lizdinės suvirinimo trišakiai paprastai naudojami mažiems{0}}gręžiniams vamzdžiams (NPS)<= 2 inches) where compact installation is preferred. The pipe is inserted into the socket of the fitting rather than butt-aligned, simplifying field fit-up and welding alignment.
Kl .: Kodėl montuojant reikalingas išsiplėtimo tarpas?
A: ASME B31.3 ir standartinė montavimo praktika reikalauja, kad tarp vamzdžio galo ir lizdo apačios prieš suvirinimą būtų bent 1,6 mm tarpas. Tai apsaugo nuo jungčių įtrūkimų, atsirandančių dėl šiluminio plėtimosi suvirinimo proceso metu.
K: Ar ASTM A105 suvirinimo trišakiai gali būti naudojami žemoje temperatūroje?
A: Standartinis ASTM A105 paprastai vertinamas iki -29 C (-20 F). Eksploatuojant žemesnėje temperatūroje, turėtų būti nurodyti smūginiai bandymai (pvz., Charpy V formos įpjovos bandymas) arba alternatyvios žemos temperatūros anglinio plieno rūšys (pvz., ASTM A350 LF2).
Kl .: Kokie tikrinimo dokumentai pateikiami kartu su siunta?
A: Kiekviena siunta apima medžiagų bandymo ataskaitą (MTR / MTC), atitinkančią EN 10204 3.1, kurioje išsamiai aprašoma cheminė sudėtis, mechaninių bandymų rezultatai, šilumos skaičiaus ryšys ir matmenų tikrinimo ženklai.
Populiarus Žymos: astm a105 suvirinimo trišakiai, Kinija astm a105 suvirinimo trišakiai gamintojai, tiekėjai, gamykla